Checklist d’usine pour boissons fonctionnelles RTD : des plantes entrantes à la boisson finie
La réussite des boissons fonctionnelles se joue sur la répétabilité. Une formule qui paraît parfaitement maîtrisée en pilote peut se comporter différemment lorsque les plantes varient, que la charge en pulpe évolue ou que la remplisseuse attend une étape de clarification trop lente.
BrixPilot accompagne les usines de boissons prêtes à boire avec des systèmes enzymatiques conçus autour de résultats de production concrets : meilleur rendement d’extraction, texture maîtrisée, viscosité réduite, séparation plus rapide, couleur plus nette et performance de ligne plus prévisible.
BrixPilot comme fournisseur d’enzymes pour la fabrication de boissons
Un bon programme enzymatique ne doit pas ressembler à une curiosité de laboratoire. Il doit aider l’usine à atteindre ses objectifs industriels :
- Réduire les variations d’un lot à l’autre liées aux intrants végétaux et fruitiers
- Améliorer la récupération liquide à partir d’extraits riches en matières solides
- Maîtriser le trouble, les dépôts et la viscosité avant qu’ils ne deviennent des problèmes au remplissage
- Préserver la texture recherchée sans fluidifier excessivement la boisson
- Soutenir de meilleures décisions de filtration, centrifugation et traitement thermique
- Donner à la R&D, à la production et à l’assurance qualité un langage opérationnel commun
Cette checklist est conçue pour les responsables R&D, les ingénieurs procédés et les équipes d’usine qui industrialisent des boissons fonctionnelles prêtes à boire, de la réception des matières premières jusqu’à la libération du produit fini conditionné.
1. Plantes entrantes, bases fruitières et solides fonctionnels
Points à vérifier à la réception
Les intrants des boissons fonctionnelles sont rarement uniformes. Les plantes, purées de fruits, concentrés, céréales, graines, racines, fibres et protéines végétales peuvent varier selon l’origine, la saison de récolte, la manutention fournisseur et l’âge de stockage.
À vérifier :
- Identité du lot fournisseur et documentation
- État d’humidité et agglomération visible dans les plantes sèches
- Écarts aromatiques, notes d’oxydation ou caractère fermenté
- Charge en pulpe, teneur en fibres et solides insolubles dans les bases fruitières
- Intensité de couleur et tendance au brunissement
- Brix, pH, turbidité et viscosité de référence
- Inhibiteurs de procédé connus, tels qu’une forte charge en tanins, huiles, gommes ou particules fines en suspension
Où les enzymes peuvent aider
Les enzymes ne remplacent pas le contrôle des matières entrantes. Elles sont un outil pour réduire la pénalité de transformation causée par la variabilité naturelle.
Les cibles typiques incluent :
- Dégradation de la pectine pour réduire la viscosité et clarifier les bases fruitières
- Ouverture des parois cellulaires pour améliorer le rendement d’extraction des plantes
- Gestion de l’amidon ou des dextrines dans les systèmes de boissons proches des céréales
- Maîtrise du comportement des protéines et polysaccharides lorsque le trouble ou les dépôts sont prévisibles
- Modification des fibres lorsque la texture doit rester lisse plutôt que granuleuse
Question usine : Quel attribut de matière première ralentit le plus souvent la ligne : trouble, viscosité, mauvaise extraction, dépôts ou texture irrégulière ?
2. Prétraitement et réduction de taille
Avant l’extraction, le broyage ou le hachage modifie la vitesse à laquelle l’eau entre en contact avec l’ingrédient. Il modifie aussi la quantité de matières fines qui entre dans le procédé aval.
Checklist
- Confirmer la taille de particule cible par famille d’ingrédients
- Éviter l’excès de fines qui surcharge la séparation
- Suivre la viscosité de la suspension après hydratation
- Confirmer que l’agitation est suffisante sans créer de problèmes de mousse
- Maintenir des temps d’attente constants entre les lots
- Enregistrer la température et le pH avant l’ajout d’enzyme
Considération enzymatique pratique
La performance enzymatique dépend de l’accès au substrat. Une matrice végétale bien hydratée répond généralement de manière plus prévisible qu’un lit de matière sèche, flottante et mal mouillée. Si l’usine observe un rendement irrégulier, le problème peut venir de l’hydratation et de la dispersion des particules avant même le choix de l’enzyme.
3. Extraction : du rendement sans entraîner les problèmes en aval
L’extraction est souvent l’étape où la valeur commerciale est créée. C’est aussi là que l’usine peut transférer par accident trop de viscosité, de matières génératrices de trouble, d’amertume ou de sédiments dans le flux boisson.
Points de contrôle de l’extraction
- Rapport eau/solides
- Temps d’hydratation
- Profil de température
- Fenêtre de pH
- Intensité d’agitation
- Temps de contact enzymatique
- Méthode d’élimination des solides
- Couleur de l’extrait et rétention aromatique
- Rendement de récupération par rapport à la clarté en aval
Résultats permis par les enzymes
Un système enzymatique ciblé peut aider à ouvrir les structures cellulaires végétales, libérer les composants solubles et améliorer la récupération de l’extrait. L’objectif n’est pas une dégradation maximale à tout prix. L’objectif est d’obtenir un extrait de boisson plus facile à séparer, mélanger, stabiliser et remplir.
Utiliser les enzymes pour cibler :
- Une extraction soluble plus complète
- Une rétention réduite dans le gâteau de pressage ou les plantes épuisées
- Une viscosité de suspension plus faible
- Une rotation de cuve plus rapide
- Une force d’extrait plus prévisible
- Une meilleure économie de procédé par kilogramme d’intrant
Question usine : Optimisez-vous uniquement le rendement d’extraction, ou bien le rendement d’extraction plus la vitesse de séparation et l’apparence finale de la boisson ?
4. Séparation : éliminer les bons solides au bon moment
La performance de séparation détermine si la ligne de boisson semble maîtrisée ou réactive. Les centrifugeuses, décanteurs, tamis, filtres et cuves de décantation fonctionnent tous mieux lorsque la phase liquide est prévisible.
Points de vigilance
- Séparation de phases lente
- Fines flottantes ou trouble colloïdal persistant
- Colmatage des filtres
- Hausse importante de la pression différentielle
- Dépôts irréguliers après attente
- Entraînement excessif vers les cuves de mélange
- Clarification excessive qui retire le corps ou la couleur souhaités
Logique de sélection enzymatique
Pour les boissons à base de fruits et de plantes, la pectine, l’hémicellulose, les fragments d’amidon et les gommes végétales peuvent maintenir les particules en suspension. Les enzymes peuvent réduire cette résistance structurelle, rendant la séparation plus rapide et plus répétable.
Le bénéfice commercial est direct :
- Moins de retraitement
- Fenêtres de clarification plus courtes
- Meilleure utilisation des filtres et centrifugeuses
- Risque réduit de réclamations liées aux dépôts
- Meilleure confiance dans le planning avant mélange et remplissage
5. Mélange : protéger la répétabilité de la formulation
Le mélange est l’étape où la variabilité de l’extrait devient un risque pour la boisson finie. Édulcorants, acides, arômes, minéraux, protéines, fibres, caféine, vitamines, adaptogènes et colorants peuvent tous interagir avec le liquide de base.
Checklist de cuve de mélange
- Confirmer le brix de l’extrait et la cible de dilution
- Confirmer le pH avant d’ajouter des ingrédients fonctionnels sensibles
- Ajouter les ingrédients à fort impact dans une séquence contrôlée
- Surveiller la viscosité après ajout de fibres, protéines ou hydrocolloïdes
- Vérifier la turbidité avant et après acidification
- Valider la stabilité de la couleur dans les conditions d’attente prévues
- Enregistrer le temps de mélange et les conditions de recirculation
Enzymes et maîtrise de la texture
Les enzymes peuvent aider à réduire une épaisseur indésirable due à la pectine des fruits, aux gommes végétales ou à des composants de type amidon, mais elles doivent être adaptées au profil sensoriel recherché. Une boisson RTD premium ne doit pas paraître aqueuse parce que le procédé a résolu la viscosité de manière trop agressive.
L’approche pratique de BrixPilot consiste à définir d’abord la texture visée, puis à ajuster la stratégie enzymatique autour de cette cible.
6. Compatibilité avec le traitement thermique
La pasteurisation, le remplissage à chaud, la pasteurisation en tunnel et le traitement aseptique peuvent modifier le trouble, la couleur, la saveur et la texture. La chaleur peut aussi révéler une instabilité qui paraissait acceptable sur un échantillon froid de paillasse.
Checklist du traitement thermique
- Confirmer que le traitement enzymatique est terminé avant l’étape thermique
- Évaluer le trouble avant et après chauffage
- Suivre le changement de couleur dans les systèmes à base de plantes et de fruits
- Vérifier la formation de dépôts après refroidissement
- Confirmer la viscosité après exposition thermique
- Valider l’impact sensoriel après simulation du procédé
- Confirmer que la boisson finie reste dans les spécifications pendant les tests de durée de vie
Valeur pour l’usine
Un programme enzymatique solide réduit les surprises avant l’étape thermique. Lorsque la viscosité, les solides en suspension et la composition de l’extrait sont sous contrôle, l’usine peut fonctionner avec moins d’arrêts et moins d’ajustements de dernière minute.
7. Préparation de la ligne de remplissage
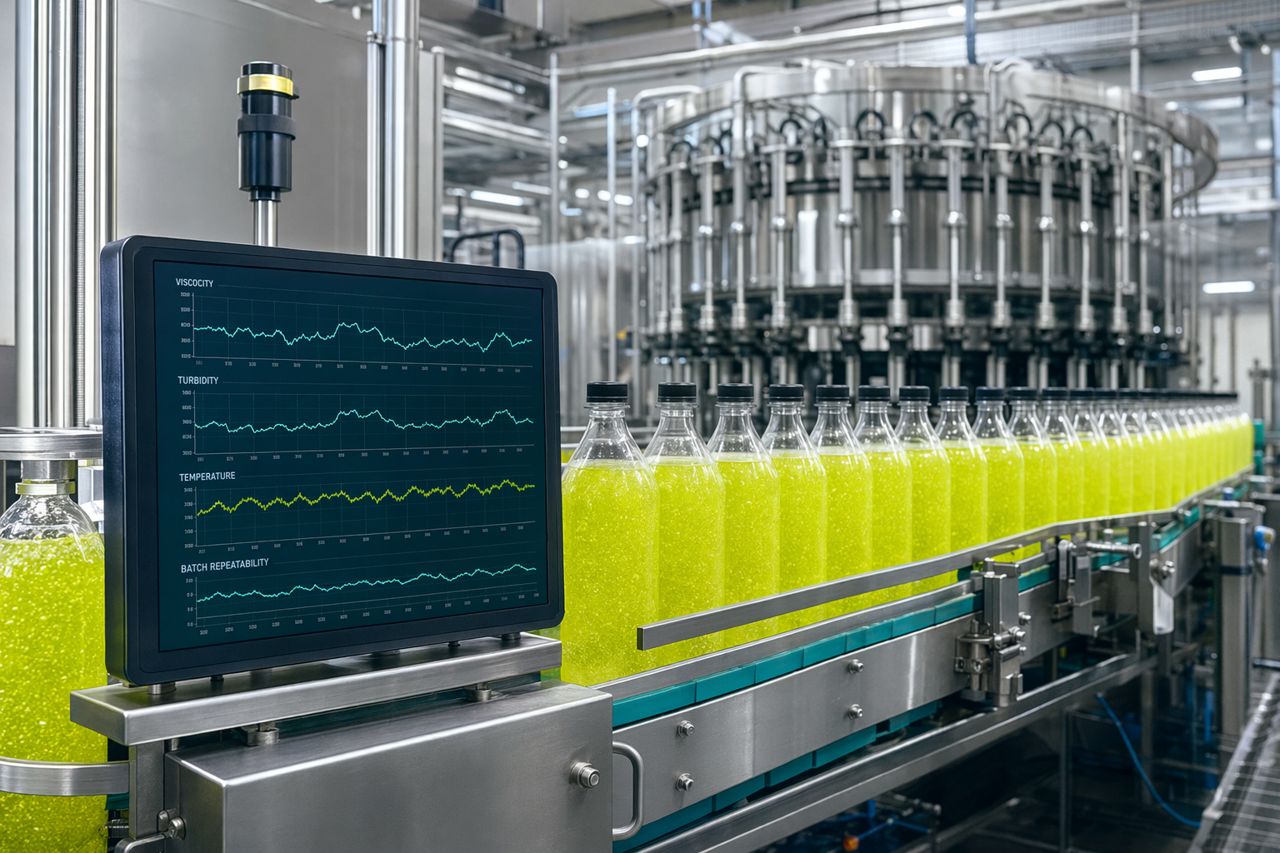
Une boisson qui passe la cuve de mélange peut encore poser des difficultés à la remplisseuse. La viscosité, la mousse, les solides en suspension et les variations de température peuvent affecter la précision de remplissage et la vitesse de ligne.
Checklist de remplissage
- Confirmer la plage de viscosité finale pour la remplisseuse
- Vérifier les particules visibles par rapport aux tolérances des buses et des vannes
- Surveiller le comportement de la mousse pendant le transfert
- Confirmer la compatibilité avec la carbonatation, le cas échéant
- Vérifier l’apparence de la bouteille, de la canette ou de la brique après remplissage
- Confirmer le comportement des dépôts après agitation et repos
- Suivre les arrêts de remplisseuse liés aux propriétés physiques de la boisson
Où les enzymes de procédé apparaissent dans le compte de résultat
Les décisions enzymatiques affectent plus que la feuille de lot. Elles influencent l’efficacité de ligne, la main-d’œuvre, la performance de filtration, le retraitement, le temps d’attente et les réclamations clients. Le meilleur programme enzymatique se rentabilise en rendant la production moins fragile.
8. Libération qualité et contrôles de durée de vie
Les boissons fonctionnelles peuvent évoluer dans le temps. Certains problèmes apparaissent immédiatement ; d’autres émergent après exposition à la chaleur, vibrations de distribution ou stockage au froid.
Contrôles de la boisson finie
- Brix
- pH
- Turbidité
- Viscosité ou comportement d’écoulement
- Couleur
- Dépôts après repos
- Saveur et arôme
- Apparence du conditionnement
- Critères de libération microbiologique
- Observations de durée de vie accélérée et en temps réel
Documentation liée aux enzymes
Maintenir un dossier de production clair :
- Identité du produit enzymatique et numéro de lot
- Point d’ajout
- Température et pH du procédé au moment de l’ajout
- Temps de contact
- Conditions de mélange
- Étape d’arrêt ou d’inactivation, le cas échéant
- Effet observé sur la viscosité, la clarté, le rendement ou la séparation
- Écarts et actions correctives
Une bonne documentation aide la R&D à transférer les essais réussis en production sans dépendre de la mémoire ou de l’interprétation des opérateurs.
9. Checklist de transfert pilote-usine
Avant d’engager une boisson fonctionnelle en production complète, confirmez que la stratégie enzymatique est transposable aux équipements industriels.
Questions avant le scale-up
- L’enzyme est-elle ajoutée à un point où le mélange est suffisamment fort ?
- L’usine dispose-t-elle d’un temps d’attente suffisant aux conditions de procédé requises ?
- L’enzyme résout-elle le principal goulot d’étranglement ou en crée-t-elle un nouveau en aval ?
- Les objectifs de séparation sont-ils réalistes avec l’équipement sélectionné ?
- La boisson finie conserve-t-elle la texture visée ?
- Le traitement thermique est-il compatible avec le liquide traité ?
- L’assurance qualité peut-elle mesurer le résultat de production clairement et rapidement ?
- Les opérateurs peuvent-ils exécuter le procédé sans complexité particulière de manipulation ?
Le standard BrixPilot
Nous recherchons le chemin fiable le plus court entre la variabilité des ingrédients et la répétabilité de la boisson finie. Cela signifie adapter la sélection enzymatique à la contrainte de l’usine, et non imposer une enzyme générique à chaque formulation.
10. Scénarios courants en usine
Thé botanique trouble avec filtration lente
Focalisation procédé probable : matières de paroi cellulaire végétale, fines en suspension, structures de type pectine et conditions d’extraction.
Résultat enzymatique potentiel : meilleure séparation, turbidité plus faible, charge filtrante réduite et apparence plus stable.
Boisson fonctionnelle très fruitée avec beaucoup de corps
Focalisation procédé probable : viscosité liée à la pectine, comportement de la pulpe et stabilité thermique.
Résultat enzymatique potentiel : texture plus lisse, viscosité maîtrisée, meilleure performance de remplissage et risque réduit de dépôts.
Base de boisson proche des céréales ou de l’avoine
Focalisation procédé probable : fragments d’amidon, contribution à la viscosité de type bêta-glucane et solides en suspension.
Résultat enzymatique potentiel : viscosité plus faible, meilleur écoulement en production, séparation plus nette et texture plus constante.
Extrait botanique à faible récupération
Focalisation procédé probable : accès aux parois cellulaires, hydratation, profil d’extraction et rétention dans les solides épuisés.
Résultat enzymatique potentiel : récupération soluble plus élevée, meilleure force d’extrait et meilleure économie des matières premières.
Demander un devis pour votre procédé RTD
Si votre usine industrialise une boisson fonctionnelle et doit améliorer la clarté, le rendement d’extraction, la maîtrise de la viscosité ou l’efficacité de ligne, BrixPilot peut vous aider à définir une approche enzymatique autour de vos conditions réelles de procédé.
Envoyez votre type de boisson, votre base d’ingrédients, votre goulot d’étranglement actuel, le résultat cible et votre stade de production via le formulaire de demande sur le site.
Demander un devis